


استادبولت یکی از آن قطعاتی است که در نگاه اول ساده به نظر میرسد — یک میله فولادی تمامرزوه که از دو طرف مهره میخورد — اما در عمل، سلامت یک اتصال فلنجی، یک خط بخار یا یک تجهیز تحت فشار مستقیماً به انتخاب درست همین قطعه گره خورده است. در این راهنما، استادبولت را از زاویه یک کارشناس صنعتی بررسی میکنیم: دقیقاً چیست، چه فرقی با پیچ معمولی دارد، گریدها و استانداردهای آن کداماند، چطور سایز و طول درست را انتخاب کنیم، و قبل از خرید باید چه اطلاعاتی آماده داشته باشیم.

استادبولت چیست و چه فرقی با پیچ معمولی دارد؟
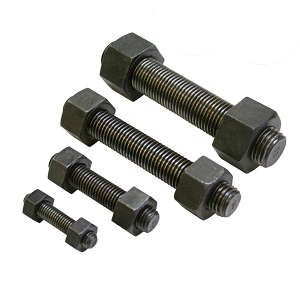
استادبولت (Stud Bolt) میلهای فولادی و تمامرزوه یا دوسررزوه است که برخلاف پیچ معمولی، سر پیچ (Head) ندارد. این میله از هر دو انتها رزوهکاری شده و همراه با دو مهره و معمولاً دو واشر، دو فلنج یا دو قطعه را به هم متصل نگه میدارد. کاربرد اصلی آن در جایی است که اتصال باید فشار، دما یا لرزش بالا را تحمل کند و امکان باز و بسته شدن مکرر هم باید وجود داشته باشد — دقیقاً جایی که پیچ معمولی معمولاً پاسخگو نیست.
تفاوت اصلی در نحوه توزیع بار است: در پیچ معمولی، سر پیچ بخشی از بار را تحمل میکند؛ در استادبولت، کل بار بین دو مهره و بدنه رزوهشده توزیع میشود، که باعث میشود استادبولت در برابر کشش محوری و نوسانات حرارتی عملکرد قابلاعتمادتری داشته باشد.
اجزای یک ست کامل استادبولت
وقتی صحبت از «خرید استادبولت» میشود، منظور معمولاً یک ست کامل است، نه فقط میله رزوهشده:
- میله استادبولت (Stud): بخش اصلی، با قطر، طول و گرید مشخص.
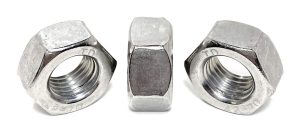
- دو مهره (Heavy Hex Nut): معمولاً از جنس و گرید متناسب با میله، طبق ASTM A194.
- واشر (Washer): برای توزیع یکنواخت فشار زیر مهره و محافظت از سطح فلنج.
سفارش ناقص (مثلاً فقط میله بدون مهره هماهنگ) یکی از رایجترین دلایل مشکل در نصب نهایی است.
استادبولت در کدام صنایع استفاده میشود؟
استادبولت یک قطعه عمومی اما حیاتی در صنایع زیر است:
- پالایشگاهها و صنایع نفت و گاز — اتصال فلنجهای خطوط فرآیندی
- پتروشیمی — تجهیزات تحت فشار و دمای بالا
- نیروگاهها — خطوط بخار، بویلر و توربین
- صنایع فولاد و ذوب — تجهیزات دما بالا
- صنایع دریایی و فراساحلی — نیاز به گرید ضدزنگ یا روکش مقاوم به خوردگی
- پروژههای ساختمانی و سازههای فلزی سنگین
گریدهای رایج استادبولت و تفاوت آنها
انتخاب گرید اشتباه، ریسک مستقیم روی ایمنی و عمر اتصال دارد. جدول زیر رایجترین گریدهای بازار و کاربرد هرکدام را نشان میدهد:
| گرید | جنس | محدوده دمای کاری | کاربرد اصلی |
|---|---|---|---|
| B7 | فولاد آلیاژی کروم-مولیبدن، سختکاری حرارتی | تا حدود ۴۵۰ درجه سانتیگراد | پرمصرفترین گرید؛ پالایشگاه، پتروشیمی، فشار و دمای متوسط |
| L7 | آلیاژی مشابه B7 با عملیات حرارتی ویژه دمای پایین | مناسب دمای پایین و محیط سرد | مناطق سردسیر، گاز مایع، تأسیسات فراساحلی |
| B16 | آلیاژی با مقاومت خزشی بالا (وانادیوم) | بالاتر از ۴۵۰ درجه سانتیگراد | بویلر، برج تقطیر، تجهیزات دمای بسیار بالا |
| B8 / B8M | استنلس استیل ۳۰۴ / ۳۱۶ | وسیع، مقاوم در برابر خوردگی | محیط خورنده، ساحلی، صنایع غذایی و دارویی |
| B7M | مشابه B7 با سختی محدودتر | تا ۴۵۰ درجه سانتیگراد | پروژههای NACE / محیطهای حاوی H2S |
نکته کاربردی: در خطوط بخار و واحدهای دما بالا، B7 یا B16 گزینه استاندارد است. در محیط خورنده یا نزدیک ساحل، سراغ B8/B8M (استنلس) یا روکشهای مقاوم بروید؛ در پروژههای نفت و گاز با گاز ترش (H2S)، گرید B7M طبق الزامات NACE MR0175 معمولاً اجباری است.
استانداردهای حاکم بر استادبولت
برای اینکه استادبولت قابلاعتماد باشد، باید مطابق استانداردهای بینالمللی مشخصی تولید و انتخاب شود:
- ASTM A193 — استاندارد جنس و گرید میله استادبولت برای کاربرد دما بالا/فشار بالا
- ASTM A194 — استاندارد مهرههای هماهنگ با استادبولت
- ASME B16.5 — استاندارد ابعاد فلنج که مستقیماً تعداد، قطر و آرایش استادبولتهای مورد نیاز را تعیین میکند
- ASME B18.31.3 — استاندارد ابعادی خود میله استادبولت (طول، رزوه، تلرانس)
وقتی فروشنده میگوید «استادبولت استاندارد»، منظور باید دقیقاً همین مجموعه مشخصات باشد، نه فقط ظاهر مشابه.
سایزبندی و نحوه محاسبه طول استادبولت
طول استادبولت یکی از پرخطاترین بخشهای سفارش است. طول باید دقیقاً با ضخامت فلنجها، تعداد و ارتفاع واشر و ارتفاع مهرهها هماهنگ باشد؛ نه کمتر (که باعث درگیری ناکافی رزوه میشود) و نه بیشتر از حد لازم (که باعث برآمدگی اضافه و مشکل در نصب نهایی میشود).
فرمول تقریبی محاسبه طول:
طول استادبولت ≈ ضخامت دو فلنج + ضخامت واشر(ها) + (۲ × ارتفاع مهره) + مقدار اضافه برای پیشآمدگی رزوه (معمولاً ۲ تا ۳ دنده رزوه از هر طرف)
| قطر رایج | کاربرد معمول |
|---|---|
| M12 – M16 (1/2″ – 5/8″) | فلنجهای سبک و متوسط، تجهیزات کوچک |
| M20 – M27 (3/4″ – 1″) | فلنجهای استاندارد صنعتی، خطوط فرآیندی |
| M30 و بالاتر (1 1/8″ به بالا) | تجهیزات سنگین، مخازن تحت فشار، خطوط بزرگ |
قبل از سفارش، بهترین روش این است که فاصله واقعی بین فلنجها در محل اندازهگیری شود؛ تکیه صرف بر نقشه یا تجربه پروژه قبلی، ریسک اشتباه طول را بالا میبرد.
پوشش و مقاومت در برابر خوردگی
| نوع پوشش / جنس | مقاومت خوردگی | کاربرد پیشنهادی |
|---|---|---|
| فولاد ساده (بدون روکش) | پایین | محیط خشک و سرپوشیده |
| گالوانیزه گرم | متوسط | محیط عادی صنعتی و فضای باز معمولی |
| داکرومات (Dacromet) | بالا | محیط مرطوب، ساحلی، شیمیایی |
| استنلس استیل (B8/B8M) | بسیار بالا | خورندگی شدید، صنایع غذایی و دارویی |
روش صحیح نصب و گشتاور استادبولت
حتی بهترین استادبولت با نصب غلط، عملکرد مورد انتظار را نمیدهد. چند نکته میدانی مهم:
- ترتیب سفتکردن: مهرهها باید بهصورت ضربدری (star pattern) و در چند مرحله سفت شوند، نه یکطرفه و یکمرحلهای — در غیر این صورت فشار روی فلنج نامتوازن میشود.
- گشتاور مناسب: باید طبق جدول گشتاور سازنده یا استاندارد پروژه تعیین شود؛ سفتکردن بیش از حد میتواند رزوه یا خودِ فلنج را آسیب بزند.
- روانکاری رزوه: استفاده از روانکننده مناسب (Anti-seize) روی رزوه و زیر مهره، دقت انتقال گشتاور را بهبود میدهد.
- بازرسی پس از نصب: در تجهیزات حساس، بازرسی گشتاور نهایی و عدم نشتی باید مستند شود.
کنترل کیفیت استادبولت قبل از خرید
کنترل کیفیت باید از لحظه سفارش شروع شود، نه بعد از تحویل. موارد قابل بررسی:
- گواهی تست مواد (Material Test Certificate / MTC) مطابق گرید سفارششده
- ابعاد و تلرانس طبق ASME B18.31.3
- یکنواختی و تمیزی رزوه (بدون زبری یا ترک ریز)
- یکدستی و کیفیت پوشش/روکش
- تطابق مهره و واشر همراه با همان گرید میله
اشتباهات رایج در خرید و نصب استادبولت
- انتخاب فقط بر اساس قطر و قیمت، بدون توجه به گرید و استاندارد
- نادیده گرفتن دمای کاری واقعی خط در انتخاب گرید
- سفارش طول نادرست بدون اندازهگیری میدانی واقعی
- عدم تطابق پوشش با محیط نصب (مثلاً گالوانیزه ساده در محیط ساحلی)
- سفتکردن یکطرفه و بدون رعایت الگوی ضربدری
- نداشتن گواهی تست مواد برای پروژههای حساس
چکلیست کامل قبل از سفارش استادبولت
برای سفارش دقیق، این اطلاعات را آماده کنید:
- قطر و طول دقیق (یا ضخامت فلنج + واشر + مهره برای محاسبه)
- گرید مورد نیاز (B7، L7، B16، B8/B8M، B7M)
- استاندارد فلنج (مثلاً ASME B16.5) و تعداد مورد نیاز
- نوع پوشش بر اساس محیط نصب
- دمای کاری و فشار خط
- نیاز یا عدم نیاز به گواهی تست مواد (MTC)
اگر نقشه فلنج یا مشخصات پروژه را در اختیار داشته باشید، ارسال آن به تیم فنی معمولاً سریعترین و دقیقترین راه برای تعیین مدل مناسب است.
چرا خرید استادبولت از سامه گستر پیچ؟
سامه گستر پیچ با بیش از دو دهه تجربه تولید و تأمین اتصالات صنعتی، استادبولت را در گریدهای رایج (B7، L7، B16، استنلس) و بر اساس نیاز دقیق پروژه — از سایزبندی تا پوشش — تولید و تأمین میکند. برای مشاهده راهنمای کامل انتخاب، قیمت و سفارش، صفحه خرید استادبولت را ببینید.
اگر پروژه شما شامل قطعات مرتبط دیگری هم میشود، راهنمای یوبولت چیست؟ و انکربولت چیست؟ هم میتواند مفید باشد.
سؤالات متداول درباره استادبولت
استادبولت چه فرقی با پیچ معمولی دارد؟ پیچ معمولی فقط یک سر رزوه و یک سر پیچ (Head) دارد؛ استادبولت از هر دو طرف رزوه میخورد و برای تحمل بار بالا، دما و لرزش در اتصال فلنجها استفاده میشود.
رایجترین گرید استادبولت در صنعت نفت و گاز کدام است؟ گرید B7 پرمصرفترین گرید برای دما و فشار متوسط است؛ در دمای بسیار بالا B16 و در محیط خورنده B8/B8M (استنلس) پیشنهاد میشود.
طول استادبولت چطور محاسبه میشود؟ بر اساس ضخامت دو فلنج، ضخامت واشر و ارتفاع مهرهها بهاضافه مقداری برای پیشآمدگی رزوه؛ بهتر است پیش از سفارش، فاصله واقعی فلنجها اندازهگیری شود.
آیا استادبولت نیاز به گواهی تست مواد دارد؟ در پروژههای حساس صنعت نفت، گاز و پتروشیمی معمولاً بله؛ گواهی تست مواد (MTC) تطابق جنس و گرید با سفارش را تضمین میکند.
چه زمانی باید استادبولت را تعویض کرد؟ در صورت خوردگی، آسیب به رزوه، تغییر شکل یا سابقه باز و بستن مکرر تحت بار بالا؛ استادبولت آسیبدیده قابلاعتماد نیست و باید تعویض شود.
آیا همه استادبولتها برای محیط مرطوب یا ساحلی مناسباند؟ خیر. محیط مرطوب یا ساحلی به پوشش مناسب (داکرومات) یا جنس استنلس نیاز دارد؛ در غیر این صورت خوردگی زودتر از حد انتظار رخ میدهد.
جمعبندی
استادبولت قطعهای نیست که بتوان آن را فقط با نگاه به قیمت انتخاب کرد. گرید، استاندارد، طول دقیق، پوشش متناسب با محیط و روش صحیح نصب، همگی زنجیرهای را میسازند که در نهایت تعیین میکند یک اتصال فلنجی سالها بدون نشتی کار کند یا به یک مشکل پرهزینه تبدیل شود. برای سفارش دقیق، بهترین راه ارسال مشخصات پروژه یا نقشه فلنج به تیم فنی است تا مدل، گرید و تعداد مناسب تعیین شود.
منابع فنی: استانداردهای ASTM A193 / A194، ASME B16.5 و ASME B18.31.3. این مقاله جایگزین محاسبات مهندسی پروژه نیست.
تماس با ما برای مشاوره فنی و خرید استادبولت
سامه گستر پیچ
📞 مشاوره فنی: 0912 256 8074 | فروش: 0919 328 6671
📞 تلفن ثابت: 021 5527 5446
📱 واتساپ: 0919 328 6671
📷 اینستاگرام: @SAMEHGOSTARPICH